Tolerance dráhy na desetině milimetru nechá drážku mimo funkční průměr
NC vypadá hladce a kalibr nejde dovnitř. Finish směrem k 0,025 mm na kritických prvcích, ne default na celý kus.
Technika, stroje a pohony bez marketingových frází
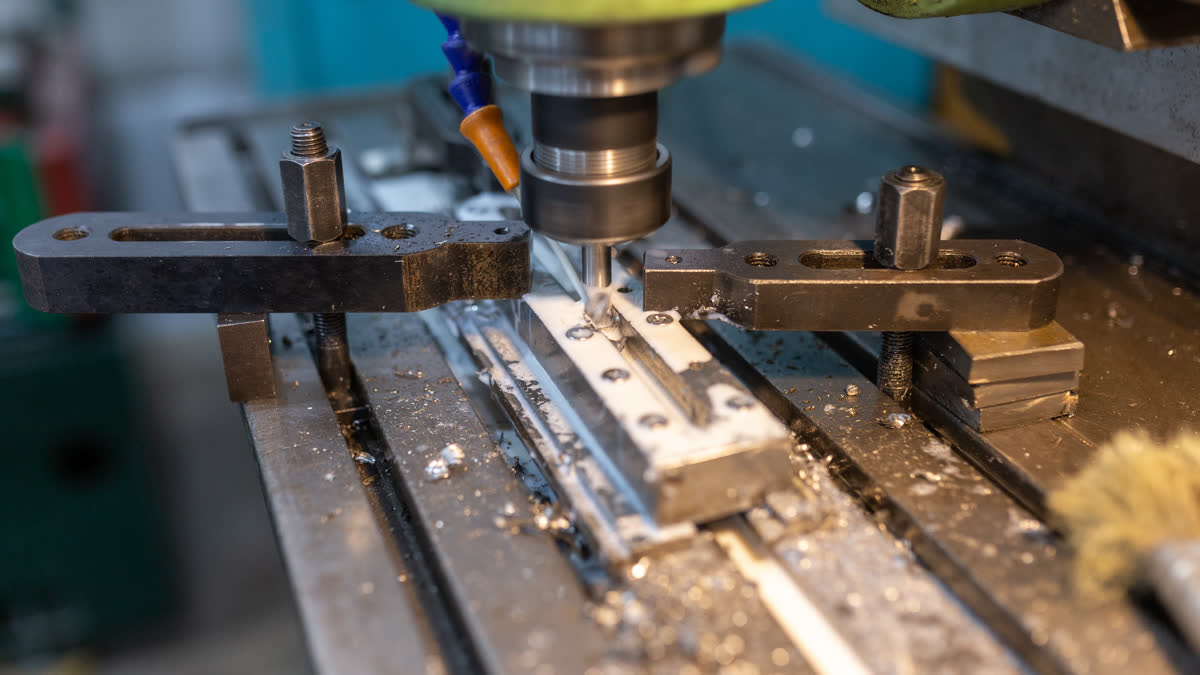
NC vypadá hladce a kalibr nejde dovnitř. Finish směrem k 0,025 mm na kritických prvcích, ne default na celý kus.
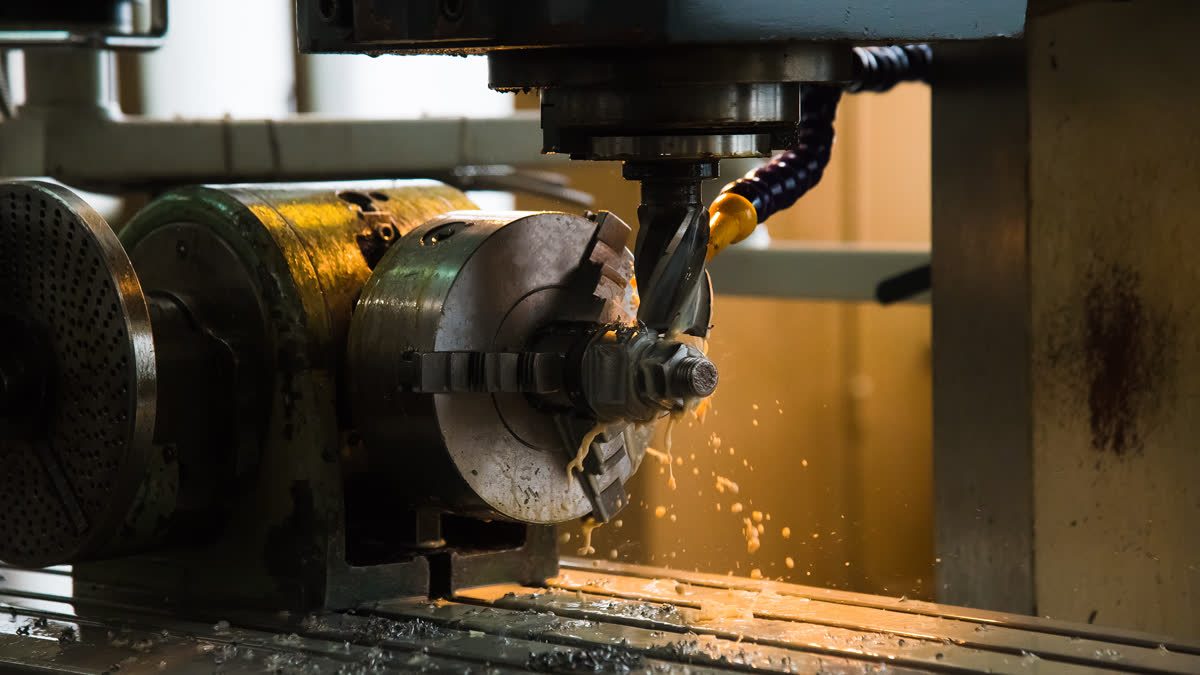
Program sedí a otvor je vedle. Indikátor nebo sonda po každém upnutí, podpis na offset listu, air-cut před sérií.
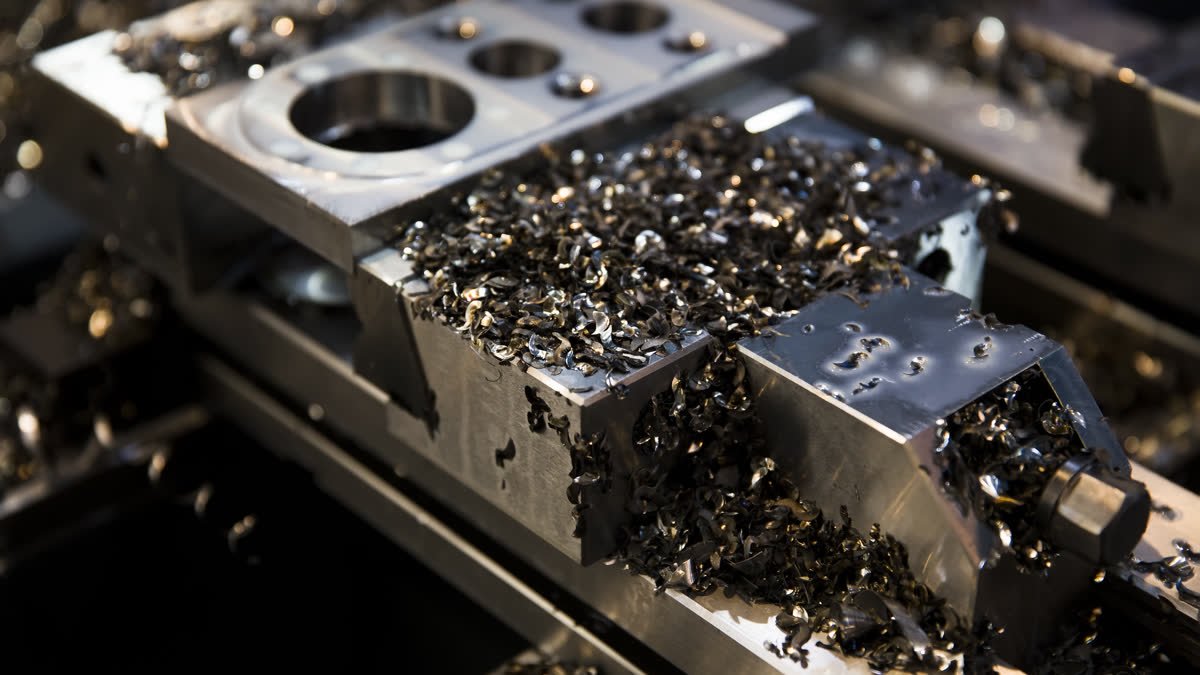
Jede to bezpečně a plán je v háji. Po ověření vraťte 100 %, zapište důvod snížení, alarm při override pod 80 %.
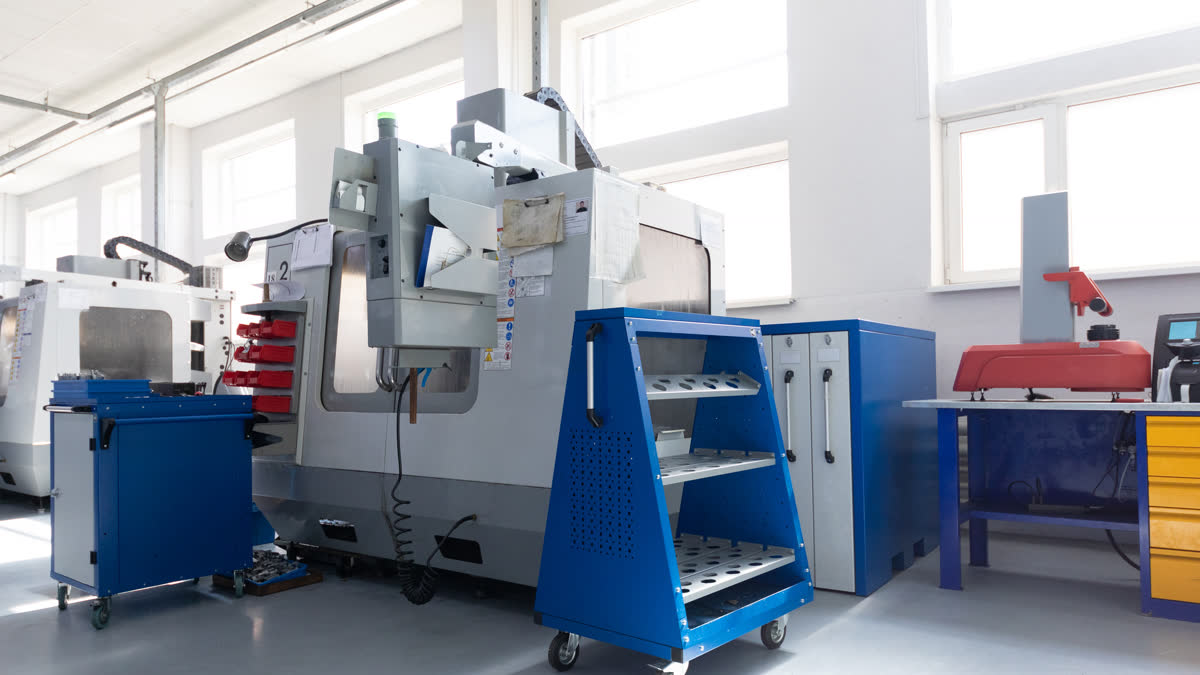
Program sedí a fréza ořízne přípravek. Po výměně změřte délku, ověřte G43 H řádek a teprve pak spusťte sondu nebo sérii.
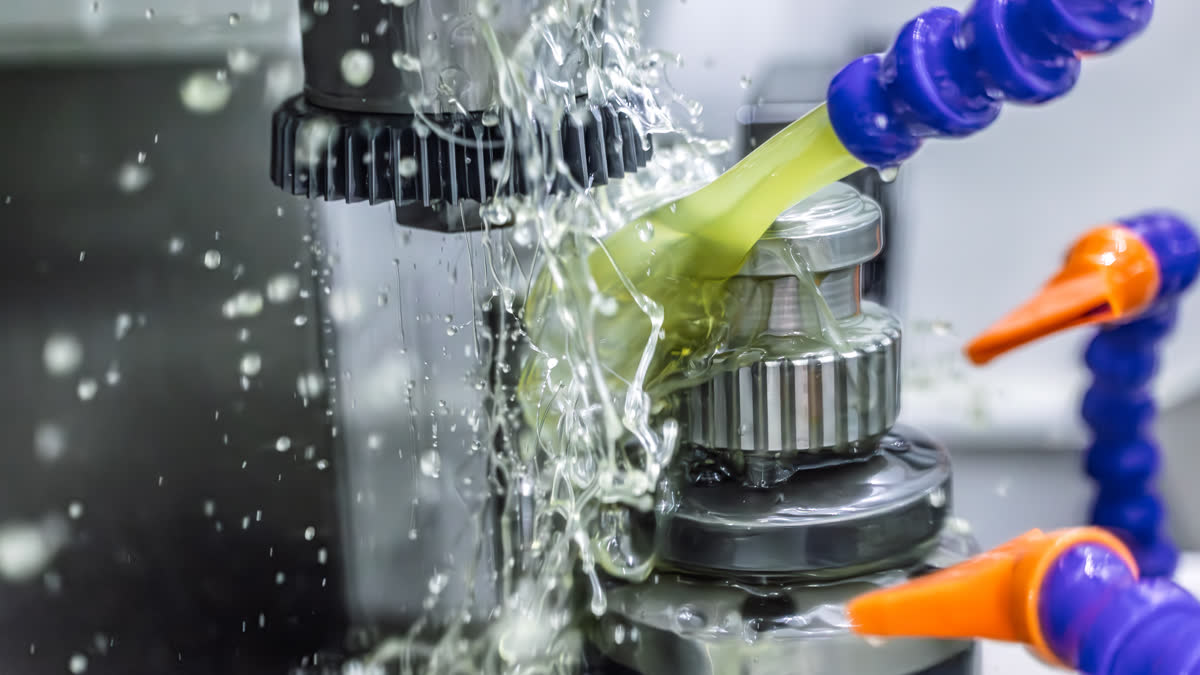
Doplňování jen vody stáhne emulzi pod minimum. Refraktometr denně, koncentrát, zápis %.
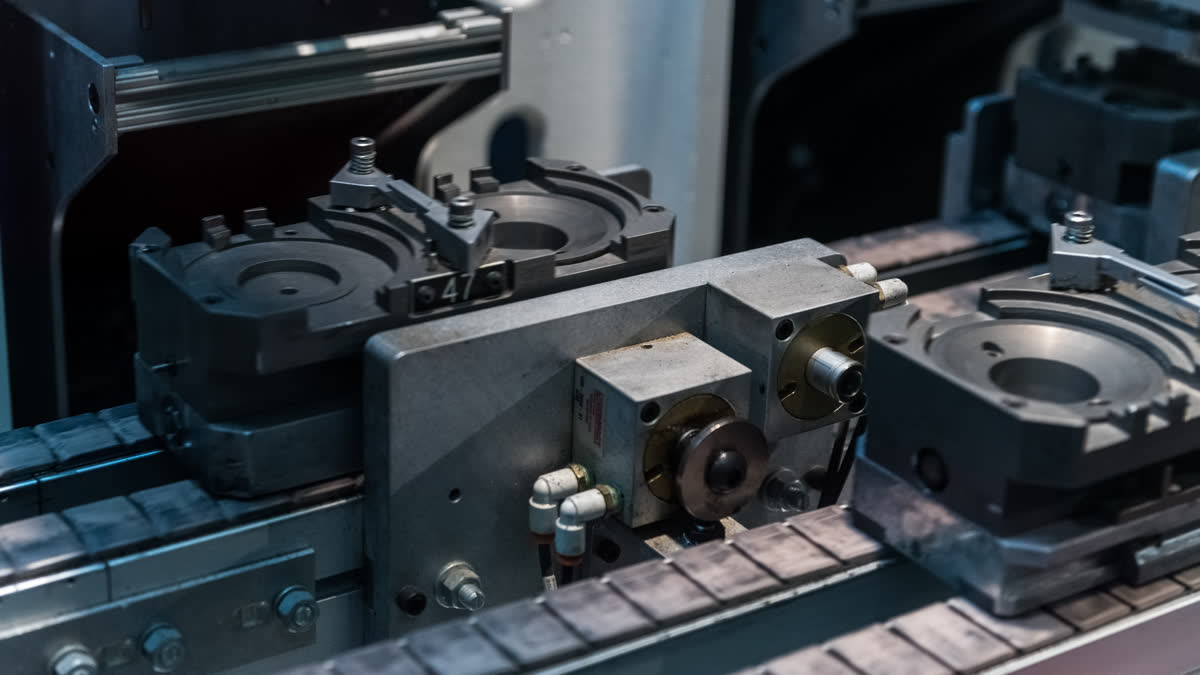
Program sedí a díra je o přípravek vedle. Po výměně upnutí ověřte fixture offset v postu, ne jen název MCS.
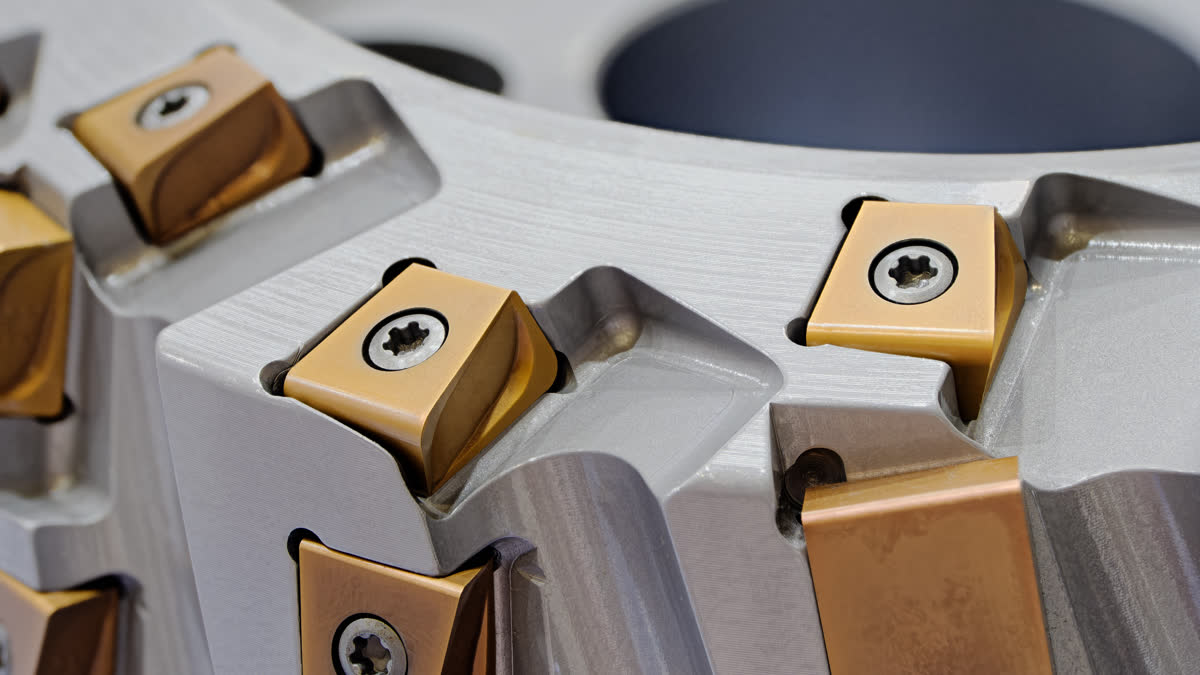
Výměna vložky bez přeměření zajede tip do dna. I 0,05 mm offset posune prvek. Přeměřit, zkušební jízda, kontrola prvního kusu.
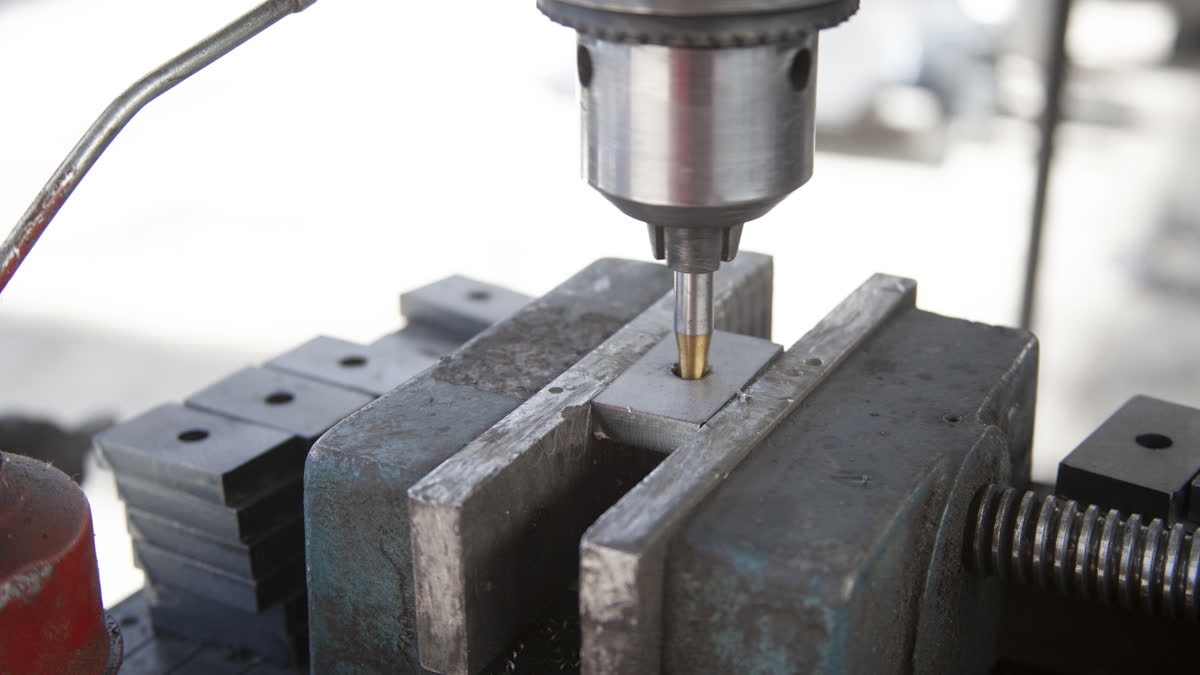
Svěrák je stejný typ, G54 je starý. První otvory série padnou mimo. Po výměně upínače vždy nová sonda a zápis offsetu.
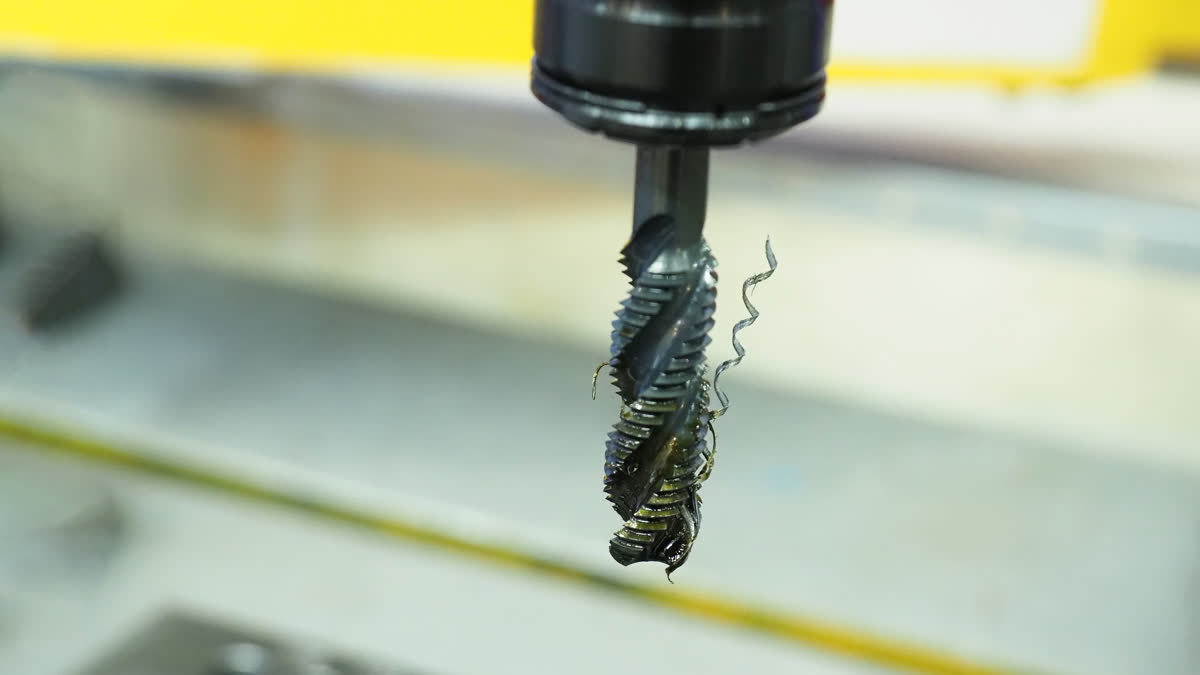
Věž má hrubovací nástroj pod stejným T. Kontrola tabulky, foto, zkušební průjezd před startem.
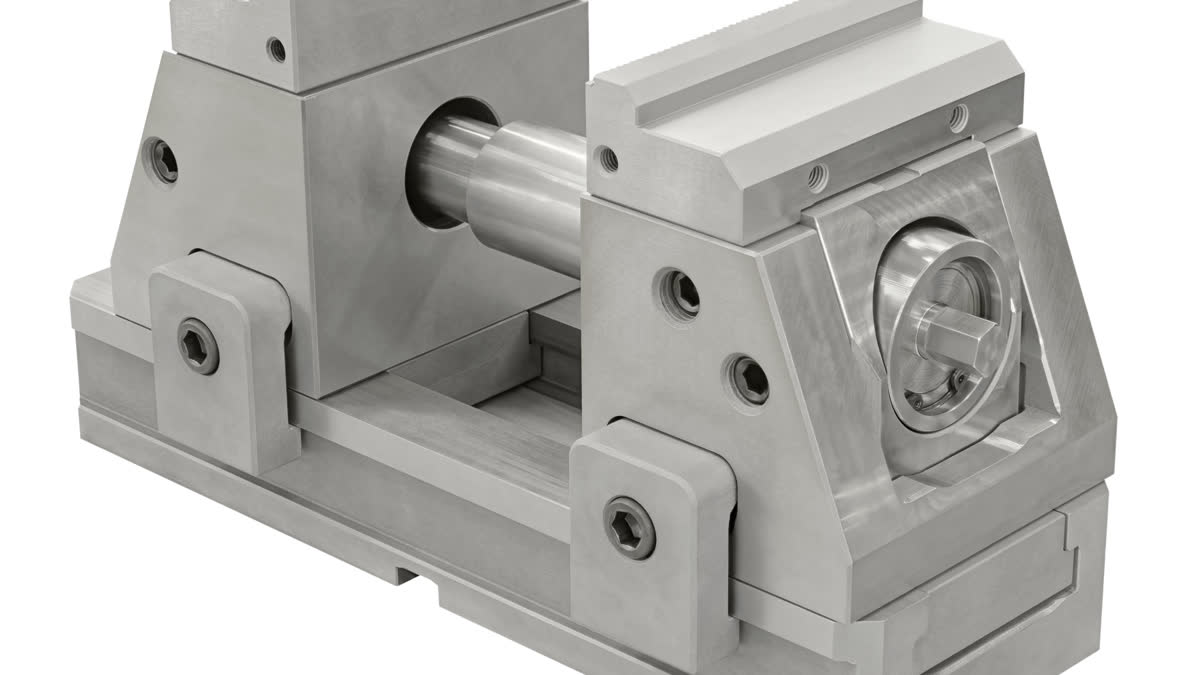
CAM je v pořádku, první kus směny je zmetek. Bez pevného dorazu fréza posune obrobek. Nejdřív lokátory, pak upnutí.