Vrták šest milimetrů pod metrický závit M6×1 vytvoří díru, v níž závitník ořezává profil až na dno — a na dně žádný materiál není. Předvrtávat závit M6 se má vrtákem pět nula milimetrů, nikoliv šestkou. Z toho, že šroub má průměr šest, ještě neplyne, že díra má mít šest. Plyne z toho jen to, že řezný závitník potřebuje materiál na boky závitu.
Norma říká pět nula pro hrubé stoupání
Tabulka 1 normy ISO 2306:1972 uvádí pro M6 se stoupáním jedna milimetr průměr předvrtu přesně 5,00 mm. Údaj platí pro řezné závitníky pracující v ocelovém materiálu. Jemná stoupání M6×0,75 nebo M6×0,5 vyžadují díry jiné — pět tři desetiny pro sedm pět, pět pět pro pět. Kdo hledá tabulku pro jemné, podívá se opět do ISO nebo do standardních tabulek pro metrické závity.
Tvářecí závitník chce víc místa
Tvářecí varianta závitu materiál netlačí ven, ale vtlačuje do profilu. Proto vyžaduje díru o dvě až tři desetiny větší než řezný. Pro M6×1 to znamená vrták 5,2 až 5,3 mm. Záměna znamená prasklý závitník nebo prasklý odlitek. Tolerance IT7 na předvrtu nesouvisí s volbou průměru — tolerance říká, jak přesně vrták drží jmenovitou míru, ne jaká má ta míra být.
Co se stane při díře šest
V jedné dílně zůstala po závitování série děr šestkou hromada šroubů, které v závitu volně klopýtaly. „Závit byl vyřezaný nadoraz a nadoraz znamenalo, že tam žádný profil nebyl“ — materiál pod vrcholem závitu chyběl, protože vrták ho předtím odebral. Oprava spočívala v navrtání na M8 a předělání celé série spojů na silnější rozměr.
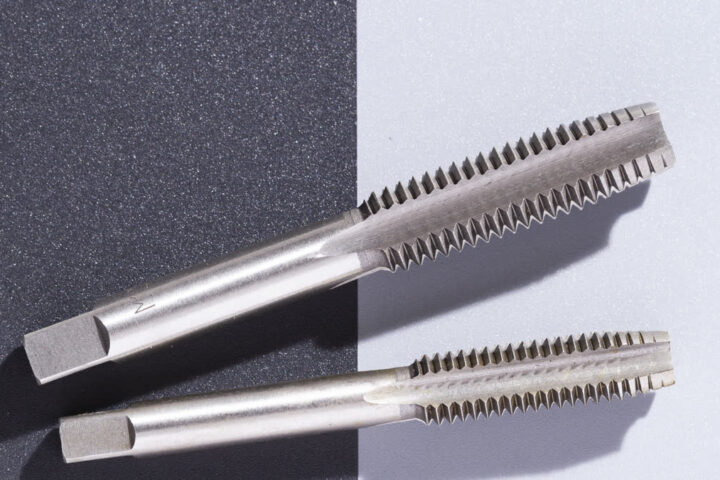
Řezný závitník M6 hrubý potřebuje pět milimetrů materiálu pod sebou, ne šest. Šestimilimetrová díra nechá závitník řezat vzduch tam, kde má řezat kov. Kdo to jednou udělá, druhé předvrtání už má v ruce vrták správný.