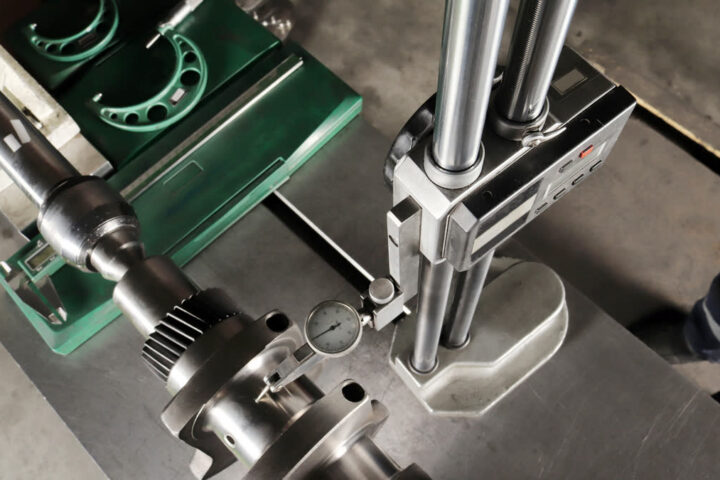
Šuplera na díru pět milimetrů postavíš křivě, přečteš 5,01 a myslíš si, že máš H7. Vystružník do stoupačky, kontrola kalibrem; výsledek je 5,014 a jeden díl v sérii jde do šrotu. Z tabulky ISO 286-1 pro tři až šest milimetrů plyne tolerance IT7 dvanáct mikrometrů a pro díru H7 rozpětí 0 až +12 µm, takže průměr pět H7 smí být pět celých nula nula nula až pět celých nula dvanáct milimetru. Plyne z toho jen jedno: měřit musíš kalibrem nebo dutinoměrem, protože dvanáct mikrometrů je hranice úspěchu i neúspěchu.
Co říká norma ISO 286 1 pro tolerance IT7
Pro rozsah průměrů nad tři do šesti milimetrů stanoví norma ISO 286-1 toleranci IT7 na dvanáct mikrometrů. U díry H7 to znamená rozměrový rozsah 0 až +12 µm nad jmenovitou míru, tedy pro průměr pět je interval 5,000 až 5,012 milimetru. Jakmile překročíš šest milimetrů, skok IT7 na patnáct mikrometrů už přijde automaticky.
Proč šuplera nestačí a kalibr ano
Šuplera v díře pět milimetrů se opírá vždy trochu jinak, přečteš 5,008 a za chvíli 5,011, i když díra je stále stejná. Díra je „volná tak akorát, a akorát je mimo dvanáct mikrometrů z tabulky“, když pracuješ nástrojem, který má rozlišení desítky mikrometrů, ale nejistotu podobně velkou. Dutinoměr s číselníkem nebo GO/NO-GO kalibr ukáže pravdu bez diskuse: buď díl projde, nebo ne.
Jak dostat díru do H7
Začneš vrtákem 4,9 nebo 4,95, pak přijde předvystružník a pak dokončovací vystružník H7 na průměr pět. V jedné sérii měl jeden kus po dokončení 5,014 milimetru – vystružník byl tupý, unášel třísku a díru rozšířil o dva mikrometry navíc. Kontrola kalibrem odhalila problém dřív, než šroubení celé sestavy ukázalo vůli.
Tolerance dvanáct mikrometrů znamená, že každý mikrometr navíc posunuje spoj od pevného k volnému, každý mikrometr dolů zase k lisu. Vystružník, dutinoměr a čas na kontrolu tě stojí míň než šrotovaný díl a reklamace z montáže.


