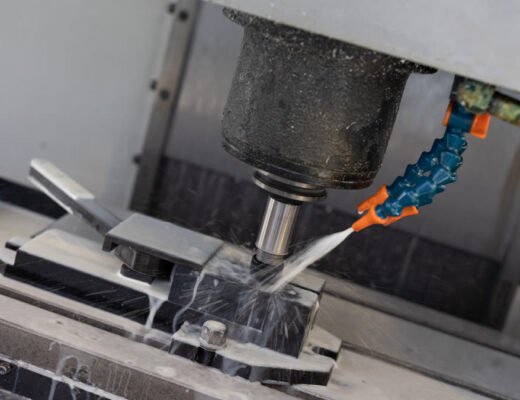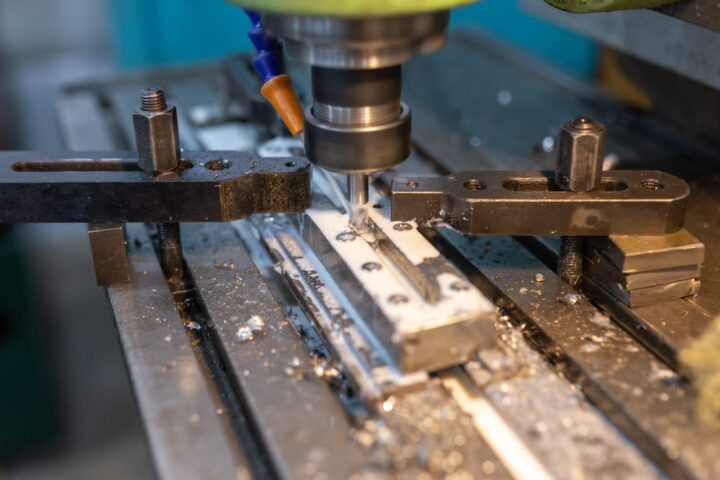
Chordal / cut tolerance kolem 0,1 mm na malém rádiusu nechá linearizovanou dráhu ujet od povrchu — drážka jde mimo funkční průměr. Z toho, že „obrazovka vypadá hladce“, ještě neplyne funkční kus. Plyne z toho jen hezký náhled; chord height může být čtyřikrát volnější než běžný finish.
Hladký náhled a přípravek odmítne kus
CAM export s volnou tolerancí na malém rádiusu. Dráha se linearizuje, fréza ujede, drážka míjí průměr. Humor z praxe: NC vypadá OK a kalibr nejde dovnitř. Zmetek a přeprogramování přijdou dřív než kontrola cut tolerance.
Finish typicky 0,025 mm rough 0,25 mm
MecSoft: machining operation tolerance = odchylka chord height; uživatelé typicky nastavují 0,001″ (0,025 mm) pro finishing a 0,01″ (0,25 mm) pro roughing. BobCAD/CAM: cut tolerance = max. odchylka linearizované dráhy od povrchu. 0,1 mm je příklad volné tolerance — asi 4× volnější než běžný finish, ne univerzální default všech CAM. Zdroj: MecSoft tool path accuracy, BobCAD cut tolerance, Autodesk Fusion CAM.
Zpřísnit na kritických prvcích simulace a první kus
Na rádiusech a funkčních průměrech jděte směrem k finish 0,025 mm. Simulační check před exportem NC. Změřte první kus, než pustíte sérii. Zákaz věty „default stačí“ na malém rádiusu. Rough 0,25 mm nechte na hrubování, ne na drážku, která má sedět.
Manuály G-code neukážou ujetou drážku
Dokumentace popisuje parametry. Chybí scéna: 0,1 mm na rádiusu → ujetá dráha → kus mimo průměr. Programátor řeší zmetek, ne esej o chord height. Bez zpřísnění tolerance na kritice zůstane hladký náhled a nefunkční drážka.
Hladká obrazovka neopraví volnou cut tolerance. Finish na rádiusu, simulace a měření prvního kusu stojí méně než přeprogramování celé dávky.