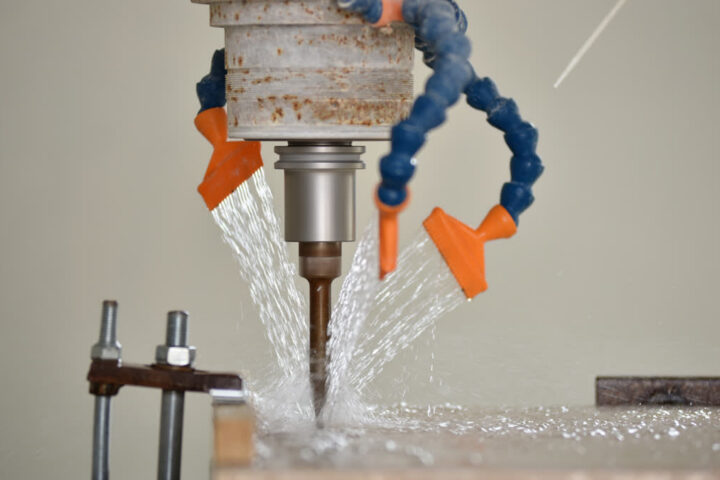
Postprocesor namapovaný na jinou verzi řídicího systému odešle chlazení na špatný výstup — na obrazovce CAM je vše zelené, na stroji trysky mlčí a břit jde do tepelného šoku. Ze „stejného souboru jako minule“ ještě neplyne správné M-kódy po update CAM. Plyne z něj jen stará dráha — mapování výstupů patří k verzi postu a OEM tabulce.
Odpolední směna a spálený nástroj
Někdo „jen přegeneroval“ starý job po update. Chlazení flood mělo jít, přišel mist — nebo nic. Single-block dry run před řezem by to ukázal dřív, než vřeteno zatáhne. Humor dílny končí u prvního spáleného břitu a reklamace povrchu.
M07 mist M08 flood není zákon Sinumeriku
Běžná konvence (LinuxCNC / ISO praxe): M07 = mist / thru-spindle, M08 = flood, M09 = off — LinuxCNC M-kódy. Alphacam/Sinumerik praxe varuje, že někteří výrobci prohodí M7/M8; Autodesk HSM mapuje coolant v postu (`flood: {on: 8}`, `mist: {on: 7}`). Nepaušalizuj M08 = vždy flood na každém Sinumeriku — vždy OEM M-code table.
Verze postu u zakázky a prázdný blok
Zapiš verzi postprocesoru ke zakázce stejně jako číslo nástroje. Ověř M-kódy na prázdném bloku, první kus s kontrolou trysek — flood, mist i off musí sedět na správný výstup. Po změně stroje nebo update CAM neber „minulý NC“ jako hotový; přegeneruj a znovu dry run.
Checklist omylů kolem chlazení z postu
- Přegenerovat job po update bez dry run.
- Brát M08 vždy jako flood bez OEM tabulky.
- Nezapsat verzi postprocesoru u zakázky.
- Kontrolovat jen dráhu nástroje, ne výstup chlazení.
- Spoléhat na „stejný soubor jako minule“ po změně stroje.
- Spustit dávku bez single-block kontroly trysek.
Mezi CAM a vřetenem rozhoduje mapa M-kódů, ne zelený náhled. Prázdný blok před řezem stojí méně než nový břit.


