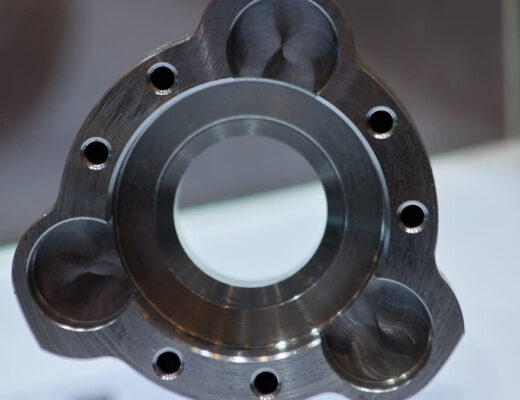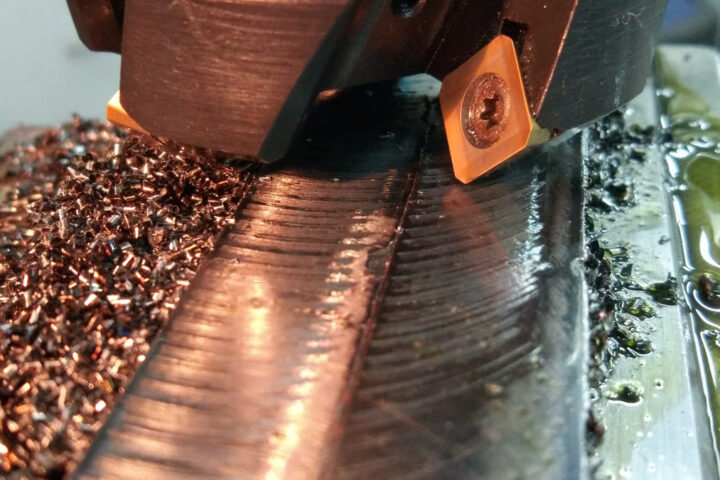
Po výměně frézy zůstane ve tool table stará hodnota rádiusu — dráha jede dovnitř a kapsa vyjede pod míru o velikost (rozdílu) poloměru. Z hezkého prvního kusu ještě neplyne správný offset. Plyne z toho jen to, že povrch vypadá hladce, ne že rozměr sedí.
Bez korekce hrana na dráze středu
Bez korekce rádiusu končí hrana nástroje na naprogramované dráze středu — díl je podmírou o poloměr frézy (například ½″ fréza → 0,250″). Náběh dráhy musí být delší než uložený radius, jinak alarm nebo skok — machiningtutor o G41/G42, MMS Online pět chyb CRC.
Nepoužívejte 0,4 mm jako zákon. Velikost chyby je špatný nebo chybějící radius (nebo rozdíl starý vs. nový), ne magická konstanta.
Odpolední směna jen vyměnila frézu
Dopoledne sedělo. Odpoledne „to už bylo nastavené“ — celá dávka kapes pod mírou. Kontrola: D-offset, znaménko, zda CAM už posunul dráhu o radius. Dvojitá korekce (CAM + řídicí systém) je klasický směnový fail — MachMotion korekce.
Zápis offsetu a první kus jako brána
Při výměně nástroje zapište radius, změřte ho a pusťte první kus jako bránu před dávkou. G41 vs. G42 a režim opotřebení vs. geometrie závisí na řízení — nekopírujte postup ze sousedního stroje naslepo.
Checklist omylů kolem korekce rádiusu
- Vyměnit frézu a nechat starý radius v tabulce.
- Brát 0,4 mm jako univerzální úchylku.
- Kontrolovat dávku posuvným měřidlem až na konci.
- Zapnout korekci v CAM i v řízení bez vědomí o dvojitém offsetu.
- Ignorovat délku náběhu vůči uloženému radiusu.
- Spoléhat na „včera to jelo“ po střídání směn.
Kapsa pod mírou o poloměr frézy je arithmetic offsetu, ne náhoda. První kus měřte dřív, než pojede zbytek.