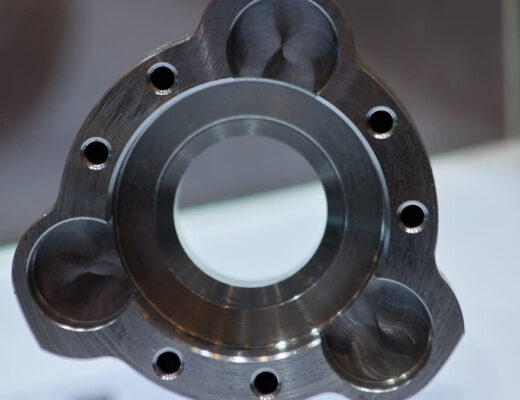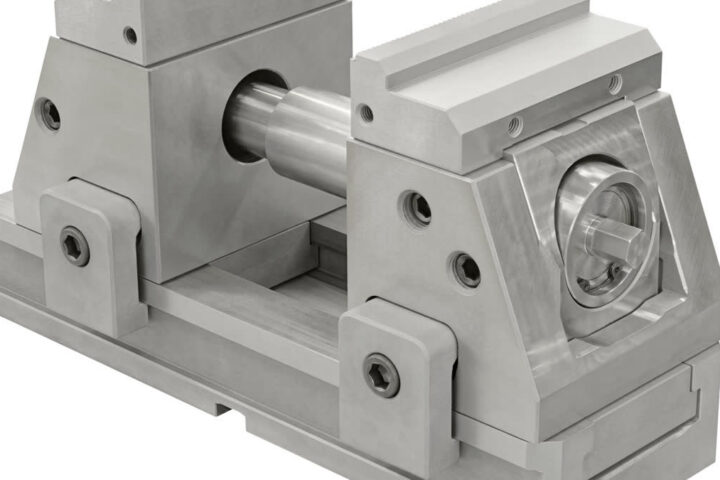
Operátor upne obrobek „od oka“ bez pevného dorazu — boční síla frézy posune kus a otvor spadne mimo toleranci. Z toho, že CAM program a nástroj jsou v pořádku, ještě neplyne správná díra. Plyne z toho jen správná dráha; polohu určují lokátory, ne ruka u svěráku.
První kus směny je zmetek a program „je v pořádku“
Mistr hledá chybu v G-kódu. Fréza jela správně; kus se během řezu posunul, protože chyběl hard stop. Humor z praxe: „drželo to rukou“ nestačí na sérii. Clamps drží proti vytržení, locators určují, kam se díra vyvrtá. Bez dorazu opakovatelnost končí u prvního kusu.
Špatné upnutí umí půl milimetru i víc
Prolean uvádí u poor setup dimensional accuracy ±0,5 mm nebo horší a scrap řádově 10–25 %; basic vise typicky ±0,1–0,2 mm. UTEC zdůrazňuje, že polohu určují lokátory, ne svěrky; tuhost přípravku cílí řádově 10× tuhost obrobku. Zdroj: Prolean CNC fixtures, UTEC fixture design, Industrial Monitor Direct workholding failure. „Tři desetiny“ jako univerzální posun konkrétní frézy není ověřené — nepoužívejte ho jako naměřený fakt.
Nejdřív doraz a 3-2-1, teprve potom upnout
Nasaďte pevný doraz nebo lokalizaci 3-2-1. Obrobek usazujte na lokátory, svěrky dotahujte až potom. Po upnutí změřte kontrolní rozměr. Zkušební dotyk sondou odhalí posun dřív než sériový zmetek. Sílu upnutí zapisujte, ať směna ne utahuje „každý jinak“. Fixture musí být tužší než kus — jinak se chvěje oboje.
Katalogy svěráků neříkají, proč ujel otvor
Výběr čelistí nestačí, když chybí stop. Operátor vidí, že „to sedí“, ale boční síla při frézování posune referenci. Před sérií ověřte doraz, ne jen program. První kus po výměně přípravku je kontrolní — ne „už to známe“.
Na co si dát pozor u upínače bez dorazu
- Upínat od oka bez pevného hard stopu.
- Brát clamps jako náhradu lokátorů.
- Hledat chybu jen v CAM, když první kus ujede.
- Vymýšlet „0,3 mm“ jako univerzální posun místo tieru ±0,5 mm u poor setup.
- Přeskočit měření po upnutí a zkušební dotyk sondou.
- Měnit sílu upnutí mezi kusy bez zápisu.
Správný program neopraví posunutý obrobek. Doraz a lokátory stojí méně než série mimo toleranci.