Špatný stepover při drahách nechá hřebeny na třiceti formách
Dokončení mimo katalog nechá viditelné hřebeny. JLCCNC: finish 5–15 %. Pilotní kus před dávkou, ne zkrácení času drahami.
Technika, stroje a pohony bez marketingových frází
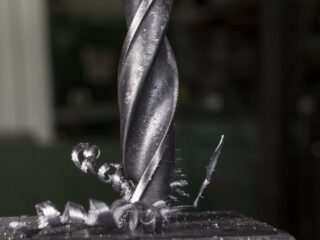
Dokončení mimo katalog nechá viditelné hřebeny. JLCCNC: finish 5–15 %. Pilotní kus před dávkou, ne zkrácení času drahami.
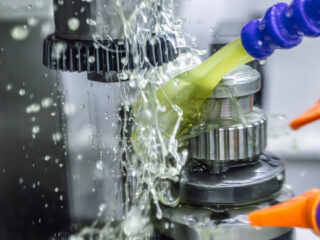
Filtr emulze ucpaný → low coolant pressure → tool burn. Alarm tlaku, kontrola filtru/sumpu, ne „ještě dojede směna“.
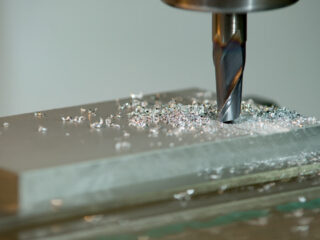
Dokončovací dráha mimo katalog nechá gramofonový povrch. Harvey: finish 3–5 % RDOC. Pilotní kus před dávkou.
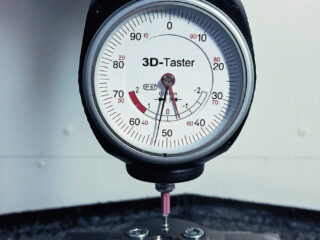
Stará délka v tabulce po výměně nástroje prohloubí díru. Fanuc G43 + H po M6 a měření na Presettru.
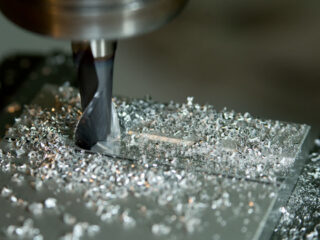
ADOC mimo katalog zlomí stopku. Harvey: roughing 30–50 % radiálně, HEM až 2× průměr axiálně. Pilotní dráha před deadlinem.
XPS volíte ako tepelnú izoláciu tam, kde potrebujete pevnosť v tlaku a nízku nasiakavosť — nie ako náhradu za hydroizolačný
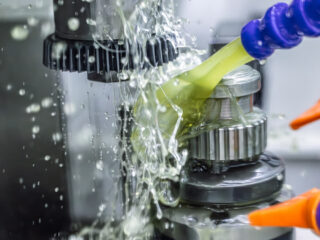
Program je ověřený a fréza žhne. Coolant M-kód po tool change, vizuál trysky a zákaz startu nasucho.
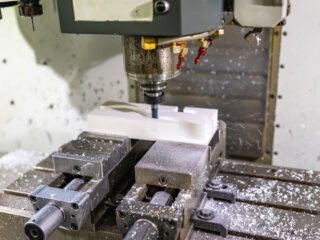
V knihovně zůstane jiný průměr než na fréze. Simulace je zelená, kapsa mimo. Změřte nástroj sondou před jobem.
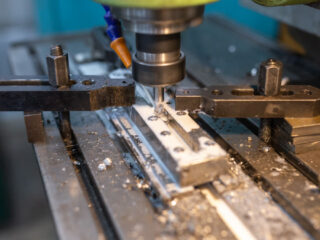
NC vypadá hladce a kalibr nejde dovnitř. Finish směrem k 0,025 mm na kritických prvcích, ne default na celý kus.
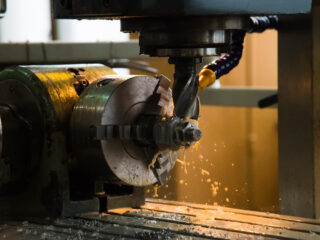
Program sedí a otvor je vedle. Indikátor nebo sonda po každém upnutí, podpis na offset listu, air-cut před sérií.