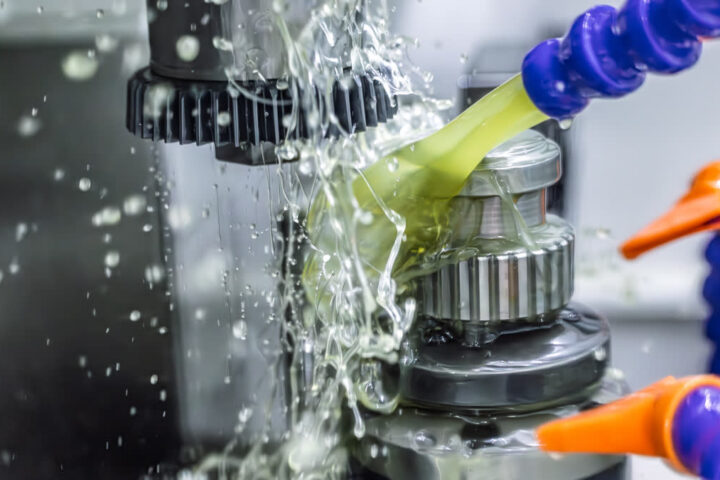
Po výměně držáku vypadne M8 nebo M7 z NC headru; fréza jede nasucho, teplota roste a povrch spaluje. Z toho, že „program je ověřený“, ještě neplyne chlazení po tool change. Plyne z toho jen dráha; coolant M-kód musí postprocesor znovu emitovat.
Program sedí a fréza žhne
Operátor vymění držák, spustí ověřený program. Tryska mlčí, nástroj jde nasucho, opotřebení stoupá. Humor z praxe: program je ověřený a fréza žhne. Nástroj za tisíce a zmetková dávka přijdou dřív než pohled na proud kapaliny před startem.
M08 je flood a M07 mist podle Fanuc konvence
Fanuc reference (Pennine): M07 = mist coolant ON; M08 = flood coolant ON. Po M06 / výměně držáku musí NC znovu zapnout chlazení — jinak jde nástroj nasucho. Mapování výstupů vždy ověřit u builder PMC; na některých strojích M07 může rušit M08. Zdroj: Fanuc M-codes Pennine, CNC Cookbook M-code. „Za směnu do spálení“ není ověřený fakt — závisí na materiálu, otáčkách a průměru.
Checklist coolant po tool change a zákaz startu nasucho
Do checklistu po výměně držáku: coolant M-kód v NC, vizuální kontrola trysky před startem, alarm nízkého tlaku emulze pokud stroj má. Zákaz startu bez proudu kapaliny. Nespoléhat na „minulý setup měl chlazení“ ani na to, že header vypadal stejně včera.
Seznamy M kódů neukážou prázdný header po držáku
Fóra vypisují M07 a M08. Chybí scéna: výměna držáku → chybí M08 → fréza nasucho. Seřizovač řeší spálený nástroj, ne tabulku kódů. Bez checklistu po M06 ostává ověřený program a žhnoucí fréza.
Ověřený program neopraví chybějící M08. Flood po tool change a pohled na trysku stojí méně než spálená dávka.


