Příliš velký stepdown při hrubování zlomí frézu po dvanácti minutách
ADOC mimo katalog zlomí stopku. Harvey: roughing 30–50 % radiálně, HEM až 2× průměr axiálně. Pilotní dráha před deadlinem.
Technika, stroje a pohony bez marketingových frází
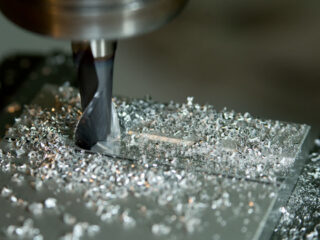
ADOC mimo katalog zlomí stopku. Harvey: roughing 30–50 % radiálně, HEM až 2× průměr axiálně. Pilotní dráha před deadlinem.
XPS volíte ako tepelnú izoláciu tam, kde potrebujete pevnosť v tlaku a nízku nasiakavosť — nie ako náhradu za hydroizolačný
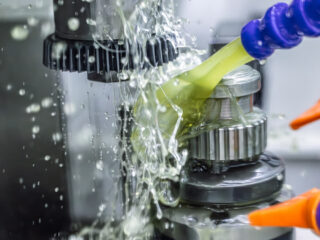
Program je ověřený a fréza žhne. Coolant M-kód po tool change, vizuál trysky a zákaz startu nasucho.
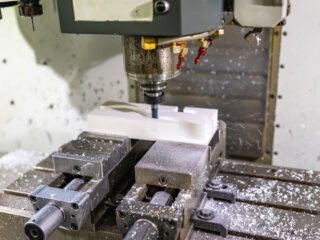
V knihovně zůstane jiný průměr než na fréze. Simulace je zelená, kapsa mimo. Změřte nástroj sondou před jobem.
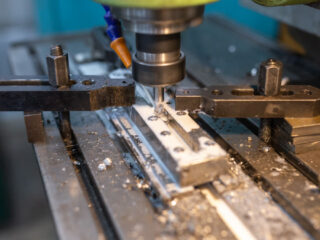
NC vypadá hladce a kalibr nejde dovnitř. Finish směrem k 0,025 mm na kritických prvcích, ne default na celý kus.
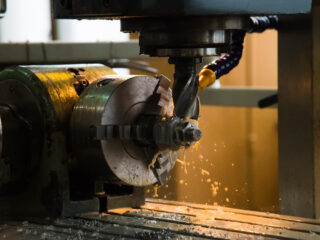
Program sedí a otvor je vedle. Indikátor nebo sonda po každém upnutí, podpis na offset listu, air-cut před sérií.
Jede to bezpečně a plán je v háji. Po ověření vraťte 100 %, zapište důvod snížení, alarm při override pod 80 %.
Program sedí a fréza ořízne přípravek. Po výměně změřte délku, ověřte G43 H řádek a teprve pak spusťte sondu nebo sérii.
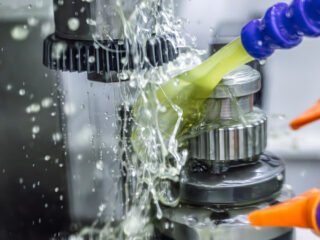
Doplňování jen vody stáhne emulzi pod minimum. Refraktometr denně, koncentrát, zápis %.
Program sedí a díra je o přípravek vedle. Po výměně upnutí ověřte fixture offset v postu, ne jen název MCS.