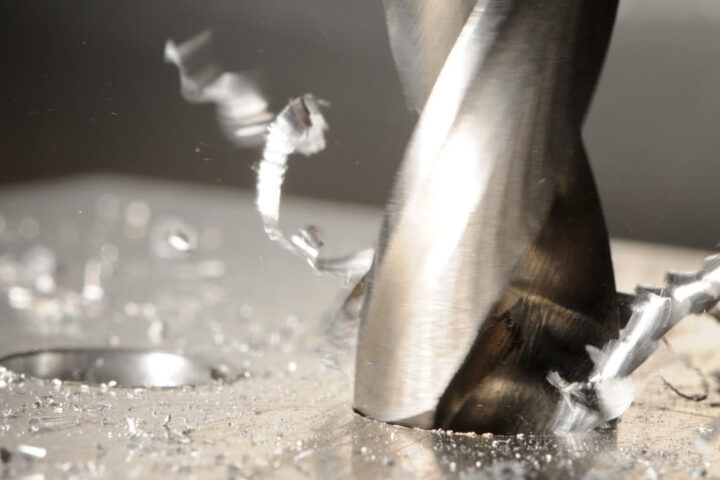
Osmnáct kusů z jedné série skončilo s ulomeným břitem, protože retract v cyklu byl nastaven příliš krátce a tříska se přeřezávala v drážce nástroje. Z kratšího zpětného pohybu ještě neplyne kratší čas cyklu. Plyne z toho jen „vysoce efektivní frézování“ s vysoce efektivním šrotem místo břitu.
Tříska v drážce urazí břit rychleji než měkká ocel
Krátký chip retract znamená, že nástroj znovu řeže už jednou oddělenou třísku. Karbid se pak drolí stejně, jako kdyby frézoval titanovou housku. Harvey Performance dokumentuje, že nabalování třísek způsobuje lom nástroje a řešení spočívá v úpravě posuvu, otáček, zvýšení tlaku chladicí kapaliny nebo použití nástroje s menším počtem zubů. V osmnácti kusech se projevilo totéž: retract byl tak krátký, že tříska zůstala v drážce a při dalším záběru ji břit drtil, místo aby řezal kov.
Každé dva až tři průchodyven
RivCut doporučuje při hlubokém frézování kapes retract každé dva až tři průchody, aby se tříska dostala ven a chladicí médium mělo šanci drážku propláchnout. Čím hlubší kapsa, tím větší riziko, že se tříska nabalí, zahřeje a začne fungovat jako brusivo. V praxi to znamená: prodloužit zpětný pohyb, zvýšit tlak vzduchu nebo kapaliny, případně simulovat dráhu a zkontrolovat, kde se tříska může zachytit.
Simulace ukáže past dřív než stroj
Virtuální kontrola ukáže místa, kde se retract kryje s předchozí dráhou. Pokud se břit vrací do místa, kde už tříska leží, je čas parametry změnit. Story osmnácti kusů skončila výměnou držáku a novým nastavením – delší retract, flush coolant a kontrola každého průchodu v simulaci.
Kratší retract možná vypadá jako úspora sekund, ale osmnáct kusů s ulomeným břitem stojí víc než celá šichta ušetřených pohybů.


