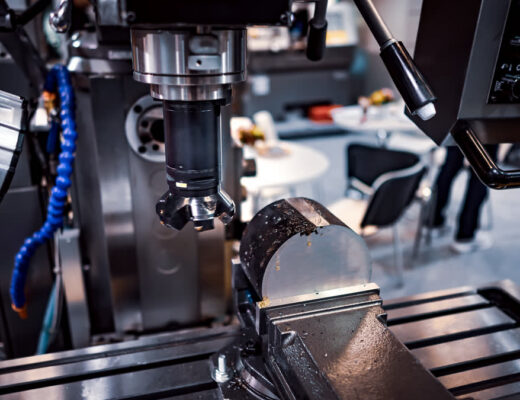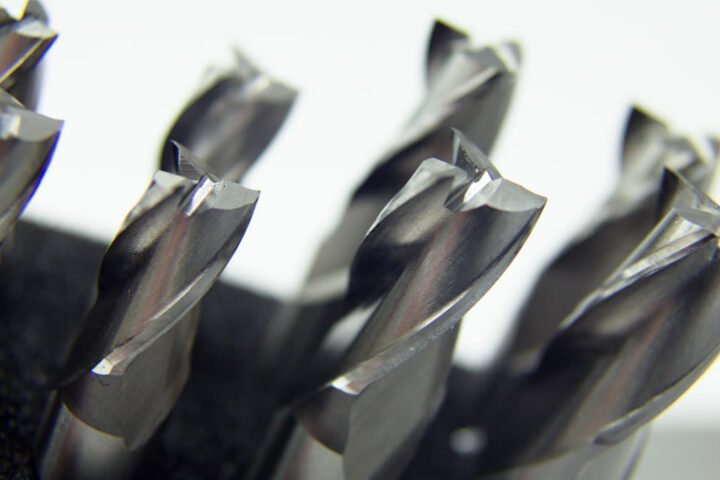
Když v knihovně nástrojů sedí čtyři břity místo tří a feed per tooth zůstane stejný, vřeteno dostane o třetinu vyšší posuvovou rychlost, než zvládne. Po dvanácti dílech přijde abort, protože výpočet posuvu se odvíjí od přesného počtu břitů. Z toho, že katalogové číslo „sedí“, ještě neplyne, že parametry nástroje odpovídají realitě. Plyne z toho jen zjištění, že knihovna „ověřených nástrojů“ ověřuje hlavně limity jističe vřetena.
Vzorec posuvu bere břity vážně
Cutting feed se počítá jako feed per tooth × number of flutes × spindle RPM. Pokud v library stojí Z=4 místo skutečných tří břitů, vřeteno dostane F o třicet tři procent vyšší. Pri otáčkách deset tisíc a feed per tooth 0,1 mm znamená jeden břit navíc rozdíl tisíc milimetrů za minutu. Stroj si toho všimne až při zatížení, ne při načtení tool-listu.
Dvanáct dílů jako diagnostika
Story série ukazuje měkký průběh: první kusy projdou, protože vřeteno má rezervu. Šestý začnevrčet. Dvanáctý skončí alarme overload, protože řezné síly kumulují teplo a vibrace. Post‑mortem ukáže, že v CAM-library chybí fyzická kontrola nástroje — operátor vložil katalogové číslo, systém doplnil výchozí čtyři břity, nikdo to nezkontroloval mikrometrem ani okem.
Postup je spočítat břity a přegenerovat dráhy
Řešení má tři kroky: vytáhnout nástroj, spočítat břity prstem, opravit Z v tool-library. Pak přegenerovat feed rates v celém setupu a zkusit jeden kus s monitoringem zatížení. Tabulky od výrobce platí pro jeho geometrii, ne pro „podobný“ nástroj z druhé zásuvky.
Po opravě library série doběhla bez abortu. Vřeteno dostalo F=900 místo 1200 mm/min a břity si užily posun, na který má ocel tepelnou kapacitu. Knihovna ověřených nástrojů teď ověřuje břity dřív, než spustí generátor drah.