Špatný tool length offset po výměně zmetkuje díl před spuštěním sondy
Program sedí a fréza ořízne přípravek. Po výměně změřte délku, ověřte G43 H řádek a teprve pak spusťte sondu nebo sérii.
Technika, stroje a pohony bez marketingových frází
Program sedí a fréza ořízne přípravek. Po výměně změřte délku, ověřte G43 H řádek a teprve pak spusťte sondu nebo sérii.
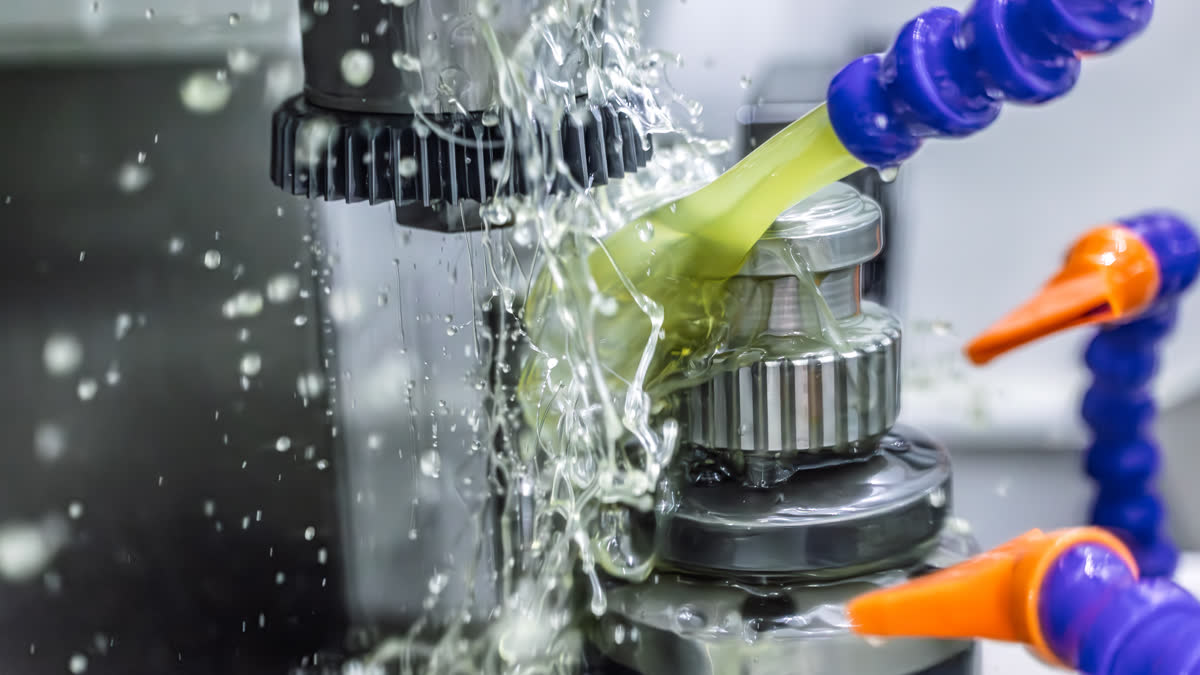
Doplňování jen vody stáhne emulzi pod minimum. Refraktometr denně, koncentrát, zápis %.
Program sedí a díra je o přípravek vedle. Po výměně upnutí ověřte fixture offset v postu, ne jen název MCS.
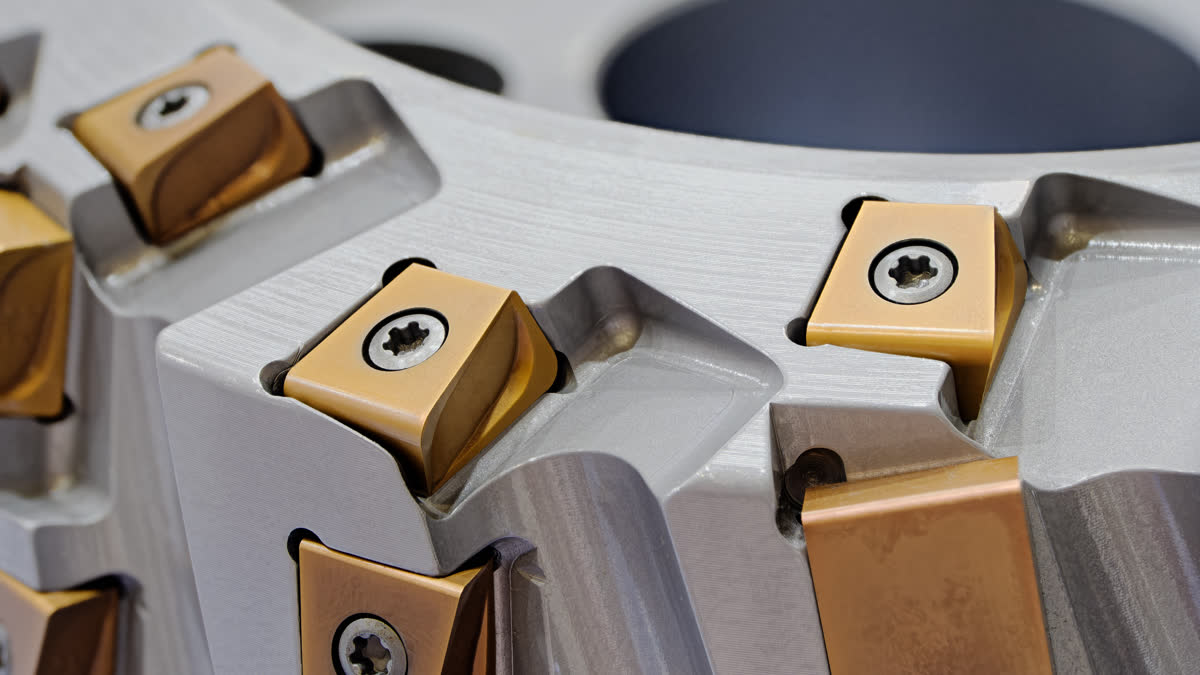
Výměna vložky bez přeměření zajede tip do dna. I 0,05 mm offset posune prvek. Přeměřit, zkušební jízda, kontrola prvního kusu.
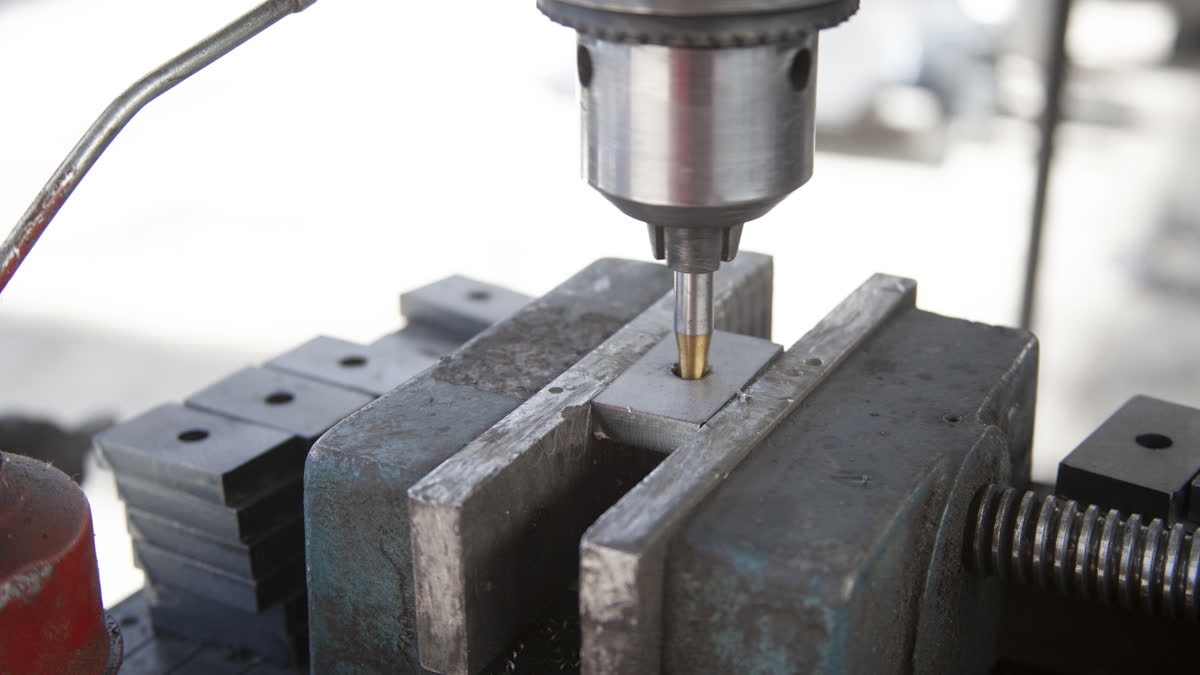
Svěrák je stejný typ, G54 je starý. První otvory série padnou mimo. Po výměně upínače vždy nová sonda a zápis offsetu.
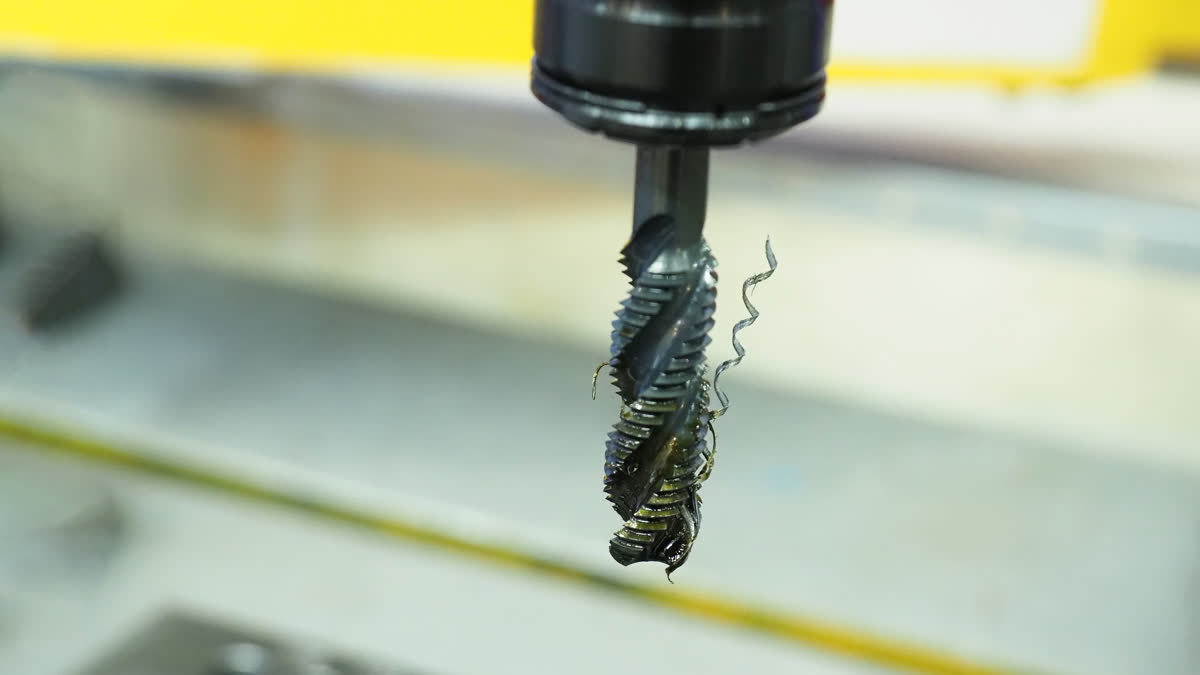
Věž má hrubovací nástroj pod stejným T. Kontrola tabulky, foto, zkušební průjezd před startem.
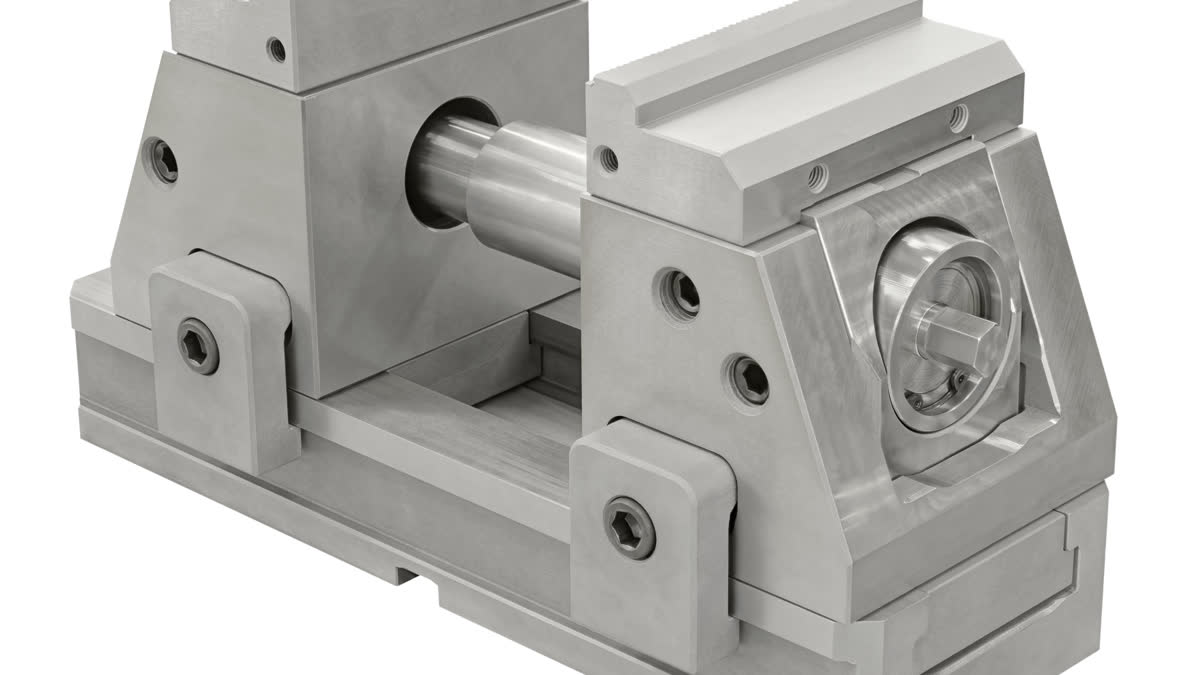
CAM je v pořádku, první kus směny je zmetek. Bez pevného dorazu fréza posune obrobek. Nejdřív lokátory, pak upnutí.
Noční směna „ještě to bere“, ráno kontrola chytí dávku. Interval měření, zápis wear, výměna dřív než strop korekce.
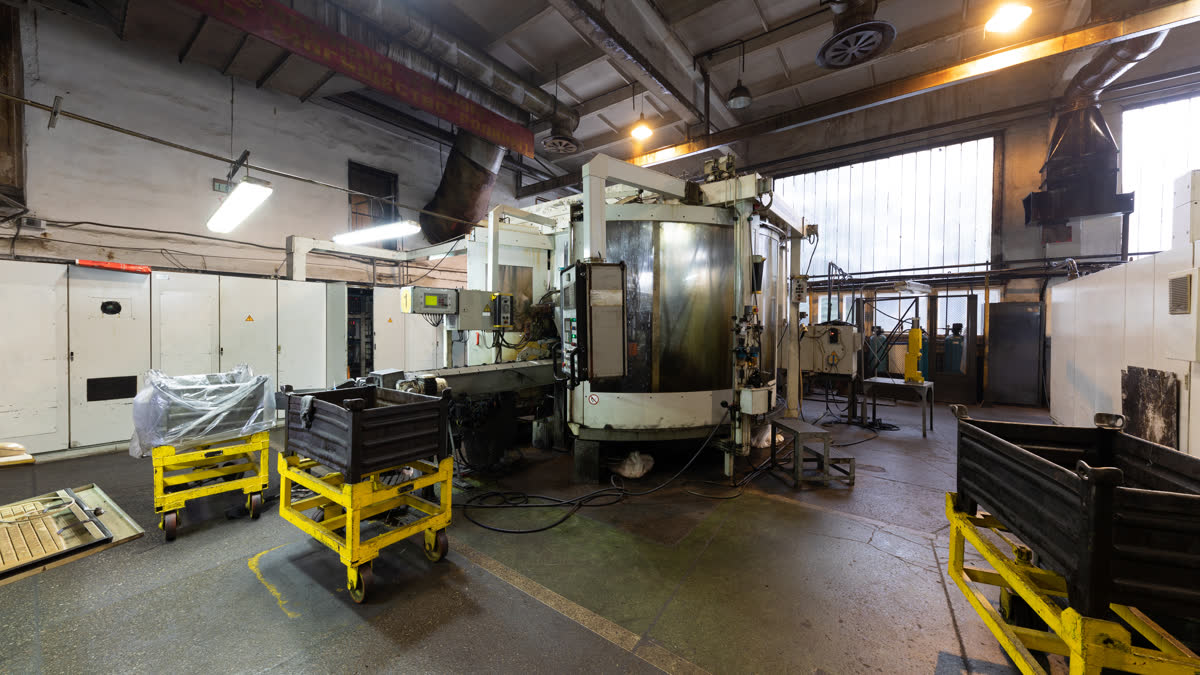
Operátor vymění frézu a nechá starý H offset — první kus směny je zmetek, CAM je v pořádku. Měř délku po každé výměně.
Čím déle necháte tag nebo nápis na fasádě, tím hůř se barva loučí s podkladem — a tím spíš přijde